Kamis, 05 Maret 2015

Mengeksplorasi Potensi Minyak Atsiri di Indonesia

Minyak atsiri  atau essential oil memiliki banyak manfaat terutama pada bidang kosmetik dan farmasi.Minyak atsiri yang dihasilkan dari penyulingan (ekstraksi dengan uap) adalah minyak atsiri mentah (crude essential oil),walaupun untuk beberapa minyak atsiri sudah bisa langsung digunakan tetapi apabila dimurnikan lebih lanjut maka akan dihasilkan produk minyak atsiri yang lebih murni atau bahkan dengan kemurnian sangat tinggi (fine chemical) yang memiliki nilai tambah sangat besar. Saat ini sebagian besar produsen minyak atsiri hanya berfokus pada produksi minyak atsiri mentah tetapi masih sedikit yang mengusahakan atau berkecimpung membuat fine chemical atau pemurnian (refinery) minyak atsiri tersebut. Tabel berbagai minyak atsiri yang potensial dikembangkan di Indonesia seperti dibawah ini : 


Pemurnian minyak atsiri pada dasarnya adalah usaha memisahkan komponen-komponen minyak dalam minyak atsiri tersebut melalui proses distilasi. Komponen atau senyawa kimia yang memiliki nilai jual paling tinggi (fine chemical) adalah produk utama dari usaha tersebut dan selebihnya adalah produk samping. Karakteristik minyak atsiri yang mudah menguap (volatile) membuat proses distilasi tersebut harus dijalankan pada kondisi vacuum atau hampa udara atau dengan tekanan operasi proses yang sangat rendah sehingga secara otomatis suhu untuk proses itu sendiri juga menjadi rendah. Kondisi operasi pada suhu yang rendah juga membuat senyawa-senyawa kimia pada minyak atsiri tersebut tidak rusak.

Mengusahakan minyak atsiri dari perkebunan tanaman atsiri hingga pemurnian menjadi fine chemical tentu sangat ideal dan menjadi “mimpi” bagi para pengusaha minyak atsiri. Hal ini sebenarnya sangat mungkin untuk diwujudkan mengingat potensi lahan yang sangat luas tersedia untuk kebun atsiri dan teknologi proses produksi juga tidak terlalu sulit yang juga telah banyak dilakukan orang dari berbagai belahan dunia masa lalu dan masa kini. Kapasitas produksi minyak atsiri juga sebaiknya dirancang untuk bisa eksport (bulk exporter) atau memenuhi kebutuhan end user minyak tersebut dalam jumlah tertentu,  sehingga kegiatan usaha minyak atsiri lebih menguntungkan.
Pabrik minyak atsiri yang modern sehingga mampu melakukan proses produksi yang efektif dan efisien untuk kualitas produk terbaik serta ramah lingkungan menjadi tantangan hari ini dan masa depan bagi para industriawan (pebisnis) atsiri.  Bagi kalangan akademisi atau ilmuwan berbagai penelitian tentang minyak atsiri ini juga telah banyak dilakukan untuk memuaskan rasa ingin tahu mereka dan berbagi dengan kalangan professional  bidang tersebut dan juga sebagian kecil mengembangkan menjadi usaha. Apapun tujuannya yang penting adalah bisa bermanfaat. 

   
Miniplant Pemurnian (refinery) atsiri


Minggu, 01 Maret 2015

Mengakselerasi Pemanfaatan Sumber Energi Biogas di Indonesia

Limbah-limbah organik yang mudah membusuk menjadi pilihan utama produksi biogas saat ini. Dan lebih khusus lagi kotoran binatang dan limbah cair dari agroindustri menjadi prioritas. Peternakan sapi dengan sistem kandang dan pabrik kelapa sawit atau CPO (Crude Palm Oil) adalah dua sumber terbesar produksi biogas saat ini. Walaupun rute thermal seperti proses pembakaran, pirolisis atau gasifikasi tetapi rute biologi (bio-process) melalui fermentasi walaupun lebih lama menjadi pilihan utama pada limbah-limbah organik yang mudah membusuk tersebut. Potensi Indonesia cukup besar untuk biogas ini khususnya limbah cair pabrik sawit atau CPO, karena Indonesia adalah produsen CPO terbesar di dunia dengan luas kebun sawitnya lebih dari 7 juta hektar dengan jumlah pabrik lebih dari 400 buah dan setelah mengungguli Malaysia.


Sedangkan dilain sisi kebutuhan listrik juga besar apalagi masih puluhan juta penduduk yang belum  bisa teraliri atau menikmati listrik untuk membantu kehidupan mereka terutama yang berada didaerah-daerah terpencil. Masalah seperti lokasi yang berjauhan dengan pengguna atau pasar untuk  listrik tersebut sehingga butuh biaya mahal karena harus membuat jaringan listrik sendiri (off-grid) untuk menjangkaunya, alat konversi biogas ke listrik yang masih mahal, harga jual listrik yang dianggap belum menarik, regulasi pemerintah tentang kebijakan energi yang belum menempatkan energi terbarukan sebagai prioritas sehingga kurang dorongan, dan sebagainya menjadikan masalah penerapan biogas di lapangan menjadi sulit sehingga kurang berkembang. Penyedia listrik swasta atau Independent Power Producer (IPP) masih melihat banyak tantangan untuk mengusahakannya.

Proses produksi biogas mudah dan mendukung program lingkungan berupa menghindari gas CH4 atau  methana (methane avoidance) yang terbentuk ketika fermentasi di alam . Gas metana juga memiliki potensi dampak lingkungan lebih besar dibandingkan dengan gas karbondioksida (CO2). Skala produksi biogas juga dilakukan pada skala kecil dan ini sudah banyak dibuat dibanyak tempat.  Walaupun karakteristik implementasi unit biogas skala kecil berbeda dengan skala besar, bukan berarti bahwa implementasi unit biogas skala kecil tidak menemui sejumlah rintangan yang berarti di lapangan.

Produksi biogas pada skala kecil umumnya memanfaatkan biogas yang dihasilkan sebagai bahan bakar sumber panas atau lampu penerangan berbahan bakar gas tersebut seperti petromax yang dulu banyak digunakan. Sumber bahan baku biogas itulah salah satu faktor utama yang membuat unit biogas tetap beroperasi, selain faktor-faktor lainnya tentunya. Sebuah pola integrasi antara perkebunan dan peternakan adalah salah satu cara supaya pasokan bahan baku biogas bisa berkesinambungan baik skala kecil maupun besar, sebagai contoh pada skala medium-besar pada pola integrasi kebun energi untuk produksi wood pellet dan peternakan sapi untuk produksi biogas.  Perbandingan harga dengan bahan bakar lainnya yang tersedia dipasaran adalah faktor lain untuk implementasi unit biogas pada skala kecil karena penggunaannya sama-sama untuk bahan bakar.  Dibandingkan dengan LPG, biogas memiliki kalor lebih rendah, pengotornya lebih banyak dan baunya juga terasa sedikit busuk terutama pada saat awal pembakaran yang kemudian perlahan mulai hilang.


Teknologi biogas sudah masuk ke Indonesia sekitar 25 tahun yang lalu tetapi implementasinya belum berkembang baik. Ketika telah masuk era produksi bahan kimia dari biomasa maka teknologi biogas besar kemungkinan akan mendapat perhatian besar termasuk implementasinya karena kemampuan teknologi ini menghasilkan gas metana.Percobaan atau penelitian ilmiah skala laboratorium bisa dilakukan untuk mengetahui proses biogas skala kecil dan pengamatan yang lebih detail termasuk percobaan dengan berbagai bahan baku limbah organik dan karakteristiknya. Setelah diketahui karakteristik proses dan biogas yang dihasilkan maka perbesaran kapasitas (scale up)  menjadi lebih mudah dan akurat. Unit biogas skala laboratorium selain untuk penelitian baik fundamental maupun untuk keperluan scale up juga bisa digunakan untuk training bagi para operator yang akan mengoperasikan unit biogas atau siapa saja yang tertarik dengan biogas tersebut.

Senin, 26 Januari 2015

Mencari Akar Masalah Kecelakan di Pabrik Kimia

Adaptasi dari Nancy Leveson, Massachusetts Institute of Technology, & Sidney Dekker, Griffith University

Fakta sering menyatakan bahwa operator atau pekerja maintenance penyebab kecelakaan antara 70-90%. Kenyataannya memang operator disalahkan atas kejadian tersebut dengan prosentase 70-90%. Dan hampir pada semua investigasi kecelakaan maka akan berfokus pada mencari seseorang atau sesuatu untuk disalahkan. Sebagai hasilnya akan tidak ada pembelajaran dan banyak saling tunjuk karena tidak seorangpun mau menjadi fokus dari kesalahan tersebut. Ada 3 level untuk menganalisa kecelakaan atau kejadian berbahaya :

1.       Apa – terkait hal-hal yang terjadi misalnya valve failure atau ledakan.
2.       Siapa dan bagaimana – terkait kondisi yang mendorong kejadian tersebut, sebagai contoh, rancangan valve yang buruk
3.       Mengapa – faktor sistemik yang mengarah pada siapa dan bagaimana, sebagai contoh, proses produksi, kegagalan rancangan proses, kegagalan pelaporan proses dan sebagainya.

Dengan menerapkan pemikiran sistemik pada process safety, kita mungkin akan memperkaya wawasan dari kecelakaan dan kejadian-kejadian membahayakan, pada operasional pabrik dan melakukan pencegahan serta antisipasi lebih baik akan hal-hal tersebut.
Pemikiran sistemik adalah sebuah pendekatan untuk mengatasi masalah tidak hanya pada kebiasan suatu komponen sistem tersebut tetapi pada konteks  dimana kebiasaan itu terjadi. Pemikiran sistemik dapat menyediakan pengetahuan pada hal-hal mendasar tidak hanya pada gejala-gejala yang nampak.  Apabila mengisolasi kebiasaan operator dari sistem yang melingkupinya maka hal tersebut akan mencegah atau mengurangi pemahaman penuh mengapa suatu kecelakaan tersebut terjadi dan peluang belajar darinya.

Kita tidak ingin hanya tergantung pada pelajaran masa lalu bagaimana meningkatakan safety. Perspektif yang sempit dari investigasi suatu kecelakaan dan kejadian berbahaya sering menghancurkan peluang untuk memperbaiki dan mempelajarinya. Saat ini umumnya sejumlah penyebab kejadian telah diidentifikasi tetapi tidak tercatat karena masalah pelaporan kecelakaan terkait filtering dan subjectivity, yang sering melibatkan politik organisasi pabrik yang bersangkutan.

Investigasi biasanya berfokus pada kesalahan operator atau kesalahan teknis, sementara mengabaikan kesalahan akibat keputusan manajemen, masalah budaya safety perusahaan, keterbatasan peraturan dan sebagainya. Pada hampir semua kecelakaan besar, semua faktor tersebut diatas memiliki kontribusi, sehingga pencegahan kecelakaan pada masa mendatang membutuhkan hal-hal tersebut diidentifikasi dan dievaluasi. Manajemen sebagai penyebab faktor sebagai contoh, tekanan untuk meningkatkan produktivitas, mungkin merupakan hal penting untuk pencegahan kecelakaan pada masa mendatang, tetapi hal ini hampir selalu diabaikan pada pelaporan kecelakaan (accident report). Sebagai akibatnya mereka hanya memperbaiki gejala-gejala yang muncul tanpa memperbaiki proses yang mendorong terjadinya gejala-gejala tersebut.

Tanpa memperbaiki kegagalan proses, berarti hanya masalah waktu saja ketika akan terjadi kecelakaan selanjutnya dan sebenarnya juga tidak ada perbaikan riil terkait hal tersebut. Sebagai contoh laporan kecelakaan mengidentifikasi karena desain valve yang buruk sebagai penyebab, dan sarannya adalah dengan mengganti valve tersebut dan kemungkinan juga menggunakan jenis desain yang sama. Sehingga pada dasarnya tidak terjadi investigasi pada kegagalan engineering-nya yang membuat rancangannya buruk melalui perancangan dan mereview prosesnya.

Secara tradisional kesalahan operator sebagai penyebab utama kecelakaan.  Kemudian solusi umum yang dipilih adalah terhadap operator tersebut adalah memberi peringatan, memecat atau memberikan training (pelatihan).  Alternatif lainnya adalah mendisiplinkan kerja mereka termasuk membatasi hal-hal yang dianggap tidak praktis untuk tidak dilakukan atau memarjinalkan mereka dari proses dengan menambah otomatisasi. Pendekatan ini biasanya tidak memberikan hasil jangka panjang dan hanya mengubah kesalahan kesalahan daripada mengeliminasi atau mengurangi kesalahan pada umumnya.

  
Pemikiran sistemik mempertimbangkan bahwa kesalahan manusia adalah gejala, bukan penyebab. Semua kebiasaan manusia terkait dengan kontek hal yang terjadi. Untuk memahami  kesalahan tersebut, kita harus melihat sistem tersebut secara keseluruhan, seperti rancangan peralatan, prosedur yang tidak berguna, konflik yang ada terkait tujuan dan tekanan pada produksi.  Selain itu ada juga yang berpendapat bahwa human error adalah gejala dari sistem yang butuh untuk dirancang ulang. Tetapi daripada mengubah sistem, mengubah manusia akan lebih efektif.

Sebagai contoh, sebuah kecelakaan sering didahului oleh pelaporan yang tidak memadai pada system pelaporan kesalahan resmi (official error-reporting system). Setelah   terjadi kecelakaan, laporan investigasi merekomendasikan operator untuk training tambahan  pada sistem pelaporan dan butuh untuk selalu melaporkan masalah sebagai penekanan. Tidak seorangpun melihat mengapa operator tidak menggunakan sistem tersebut. Hal itu terjadi karena sistem sulit untuk digunakan, laporan-laporan tampaknya hanya ditumpuk dan dibaikan begitu saja. Jalan tercepat dan termudah, adalah menangani masalah potensial yang dihadapi secara langsung atau mengabaikannya berdasar asumsi pada saat kejadian serupa. Tanpa perbaikan sistem pelaporan kesalahan (error-reporting system) itu sendiri, tidak banyak perbaikan melalui mentraining ulang operator tentang cara penggunaannya, khususnya mereka  mereka mengetahui cara menggunakannya tetapi hanya diabaikan karena alasan-alasan lain.
Ilustrasi dibawah ini menggambarkan model mentang antara designer dan operator. Designer berhubungan dengan kondisi-kondisi ideal atau rata-rata, dan tidak dengan sistem aktual yang dibuat.  Sistem tersebut sangat mungkin berbeda dari spesifikasi  dasar designer  karena melalui variasi-variasi pada fabrikasi dan konstruksi atau karena penyempurnaan dan perubahan sepanjang waktu. Designer mungkin juga menyediakan SOP dasar seperti informasi untuk training dasar operator berdasar spesifikasi dasar design tersebut.  Prosedur tersebut mungkin belum komplit, karena kehilangan beberapa kondisi  yang mungkin terjadi  atau beranggapan bahwa kondisi tertentu tidak akan terjadi. Kejadian di pembangkit listrik tenaga nuklir di Three Mile Island menunjukkan hal itu karena designer menganggap kejadian itu tidak mustahil terjadi.


Sebaliknya,   operator harus berhubungan dengan kondisi aktual sistem yang telah dibuat dan kondisi yang terjadi, apakah diantisipasi atau tidak. Mereka menggunakan pengalaman operasional dan ujicoba untuk mengetest model mental dari sistem berhadapan dengan realitas dan menyesuaikan prosedur-prosedur yang mereka anggap perlu. Mereka juga harus mengatasi masalah produksi dan berbagai tekanan seperti efisiensi. Hal-hal tersebut mungkin tidak dipertimbangkan pada rancangan dasar.

SOP (Standard Operating Procedure) tentu secara periodik diperbaharui untuk mencerminkan kondisi atau pengetahuan terkini. Tetapi antara pembaharuan dan operator harus seimbang antara :
1.       Penyesuaian prosedur-prosedur pada wilayah kondisi tidak terantisipasi, yang menuju pada dampak-dampak tidak aman (unsafe outcomes) jika operator tidak memiliki pengetahuan lengkap pada kondisi pabrik saat ini atau kekurangan pengetahuan (seperti di Three Mile Island) sebagai implikasi rancangan pabrik.  Jika, pada peninjauan, operator-operator ternyata salah, maka operator akan disalahkan karena tidak mengikuti prosedur.
2.       Mendukung prosedur dengan disiplin ketika umpan balik menyarankan mereka harus beradaptasi, dimana mungkin akan menuju pada kondisi berbahaya pada kondisi khusus saat ini. Jika pada peninjauan prosedur-prosedur ternyata  salah, operator akan disalahkan karena disiplin mengikutinya.     

 Pada umumnya, prosedur tidak menjamin safety. Tidak ada prosedur sempurna untuk semua kondisi, termasuk hal yang tidak diantisipasi. Safety berasal dari operator karena ketrampilannya mengmabil keputusan kapan dan bagaimana mereka menerapkannya. Safety juga tidak datang dari organisasi yang memaksa operator untuk mengikuti prosedur tetapi lebih dari organisasi yang memantau dan memahami gap antara prosedur dan praktek. Mencermati alasan-alasan mengapa operator tidak mengikuti prosedur dapat menuju prosedur yang lebih baik dan sistem yang lebih aman.  Designer juga harus menyediakan umpan balik untuk memperbaharui model mental mereka. 

Kamis, 08 Januari 2015

Memahami Bahaya Korosi Pada Peralatan Pabrik Kimia


Sebagian besar pabrik kimia memilih lokasi di tepi laut dengan alasan pada umumnya untuk memudahkan logistik berupa akses bahan baku dan pemasaran. Pertimbangan lainnya daerah tepi laut umumnya tidak banyak penduduk sehingga dampak lingkungan lebih kecil daripada di daerah padat penduduk. Tetapi kondisi tepi laut dengan udara lembab dan korosif sangat membahayakan logam-logam yang digunakan dalam proses pabrik kimia tersebut. Pemilihan logam yang sesuai dan perawatan yang baik peralatan pabrik kimia tersebut akan memperpanjang masa pakai dan safety pada operasional pabrik.


Korosi bila tidak diperhatikan awalnya kelihatan sepele. Tetapi seiring waktu akan menjadi masalah besar sehingga menjadi persoalan serius yang berbahaya. Sebuah tangki bisa bocor atau bahkan collapse akibat serangan korosi.Kebocoran pipa juga bisa berakibat fatal akibat serangan korosi. 


Proses dalam pabrik kimia itu sendiri juga menghasilkan bahan-bahan seperti asam kuat yang juga sangat korosif bagi logam. Untuk itulah pengenalan berbagai material logam pada alat pabrik kimia sangat penting sehingga pemahaman untuk  pemilihan jenis logam dan perawatannya dimiliki oleh semua orang terutama yang terlibat pada proses produksinya. Sebuah kit yang membantu untuk memberi pemahaman akan korosi tersebut menjadi sangat dibutuhkan.   

Sabtu, 03 Januari 2015

Pemipaan Fluida dan Interkoneksi (Bagian 2-Habis)


Sejumlah bahan pipa yang masih digunakan pada profesi engineering saat ini antara lain : glass, plastik, ceramic, besi, nickel, lead, rubber, brass, copper, concrete dan asbestos sedangkan kayu juga masih bisa dijumpai dibeberapa tempat. Metode untuk menyambung pipa pada umumnya sama untuk semua bahan tersebut. Metode tersebut antara lain : ulir drat (threaded),  bell-and-spingot, flange, las (welded)  dan konektor (fitting).

3. Bell-and-spingot
Koneksi bell- and-spingot mampu menghandle lebih banyak fluida dibandingkan koneksi lainnya karena merupakan penyambung praktis untuk pipa ukuran besar ketika bahan baku pipa bukan dari baja. Sambungan ini biasanya didempul dengan oakum dan timbal, tetapi sambungan mekanis menjadi populer karena sambungan lebih kuat, kemudahan instalasi dan ruang gerak lebih besar pada angular displacement dan expansion. Sambungan-sambungan ini di”kunci” dengan coakan (groove) dalam spingot yang mencegah terlepasnya sambungan, dengan gasket karet dikencangkan dengan mur baut.   Bahan yang biasa disambung dengan cara ini biasanya : cast iron, clay, atau concrete, meskipun pada beberapa kasus glass, plastic dan cement-asbestos juga sering digunakan. Konektor (fitting) sama seperti pipa pada umumnya dan fungsinya sama dengan pipa dengan ulir drat (threaded). Valve yang hampir selalu digunakan pada koneksi ini adalah gate valve atau butterfly valve.


4. Flanged
Koneksi flange biasa digunakan pada ukuran pipa besar dan tekanan tinggi dimana jalur pemipaan tersebut sering dilepas untuk maintenance atau inspeksi, pada valve bonnet lebih besar atau pipa akan dikoneksikan dengan suatu alat proses. Pada awalnya pipa baja dengan ukuran lebih dari 3 in dibuat ulir drat dan dikoneksikan dengan flange, tetapi koneksi las telah menggantikan hal tersebut. Plain atau full-face flange banyak digunakan dengan ring gasket ataupun full-face gasket.


Gasket dibuat dari material yang beragam dari kertas hingga baja. Untuk tekanan sampai dengan 500 psi (34 atm), asbestos paling umum digunakan. Karet  memuaskan pada kisaran tekanan yang luas pada temperature rendah. Lead, copper, alumunium, steel dan kombinasi material tersebut dengan asbestos atau kertas digunakan untuk tekanan lebih tinggi.       

5. Las (Welded)

Trend modern untuk pipa dengan ukuran 2in ke atas yakni dengan koneksi las. Tidak ada ulir drat, dempul atau baut dibutuhkan, tidak juga menggunakan gasket ketika menggunakan koneksi las ini.  Baja adalah bahan yang biasa digunakan system pemipaan dengan koneksi las, dengan pipa schedule untuk tekanan rendah dibawah 1000 psi (68 atm) dan pipa seamless untuk tekanan lebih tinggi. Las gas cukup populer untuk beberapa waktu, tetapi saat ini las listrik juga semakin populer. Pipa plastik jika termasuk thermoplastic, maka dengan mudah dilas dengan electric hot plates. 


Jumat, 02 Januari 2015

Proses Dekantasi Kontinyu Untuk Pemisahan Campuran Minyak dan Air


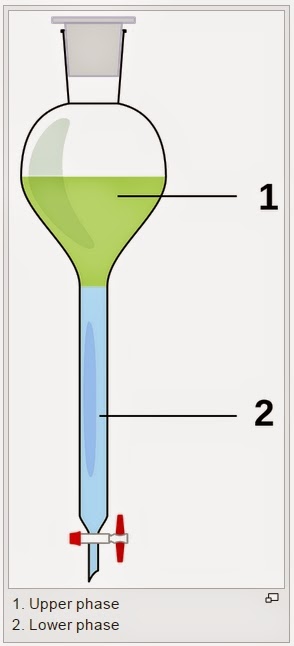
Minyak dan air adalah dua zat yang memiliki berat jenis yang berbeda sehingga keduanya bisa dipisahkan melalui proses dekantasi. Pada industri pengolah minyak bumi ataupun pengolah minyak tumbuh-tumbuhan seperti pabrik kelapa sawit akan selalu menggunakan proses dekantasi ini untuk memisahkan air dan minyak tersebut. Dengan luas kebun sawit lebih dari 7 juta ha, di Indonesia diperkirakan terdapat lebih dari 400 pabrik kelapa sawit. Pada kondisi darurat misalnya tumpahan minyak dari kapal tanker di perariran, maka minyak bisa direcovery dengan cara dekantasi ini juga.  Pada skala laboratorium proses dekantasi lebih mudah dilakukan seperti dengan corong pisah tetapi belum memberikan gambaran yang jelas seperti proses aktual yang dilakukan di industri.  Pada skala industri ketika kapasitas produksi besar maka proses dekantasi dilakukan secara kontinyu dalam bak-bak pemisahan.


Sebuah model yang bisa merepresentasikan hal tersebut akan memudahkan operator memahami proses tersebut. Kondisi di industri dengan pemipaan dari logam dan bak-bak juga dari material tidak tembus pandang akan menyulitkan pemahaman tentang dekantasi ini. Model dari bahan tembus pandang akan memudahkan pemahaman tentang dekantasi ini. Dalam bak mixer yang dilengkapi baffle sehingga pencampuran akan optimal, minyak dan air dicampur mendekati kondisi di lapangan selanjutnya dipisahkan dengan mengatur kecepatan alirannya pada bak dekantasi.

Kamis, 01 Januari 2015

Pemipaan Fluida dan Interkoneksi (Bagian 1)


Bahan-bahan biasanya disimpan dan dihandle dalam bentuk fluida. Fluida-fluida dalam hampir semua process engineering tidak bisa dihandle pada saluran terbuka tetapi membutuhkan saluran tertutup.  Pada jaman dahulu saluran tertutup tersebut terbuat dari batang kayu yang dilubangi (hollowed log), kemudian juga dari bagian kayu atau tanah liat (barang tembikar). Perkembangan pengolahan besi membawa ke arah pembuatan pipa dari besi cor ataupun besi tempa sehingga memungkinkan adanya standarisasi dimensi dan konektornya (fitting). 


Sejumlah bahan pipa yang masih digunakan pada profesi engineering saat ini antara lain : glass, plastik, ceramic, besi, nickel, lead, rubber, brass, copper, concrete dan asbestos sedangkan kayu juga masih bisa dijumpai dibeberapa tempat. Metode untuk menyambung pipa pada umumnya sama untuk semua bahan tersebut. Metode tersebut antara lain : ulir drat (threaded),  bell-and-spingot, flange, las (welded)  dan konektor (fitting). 

1.     Koneksi Ulir Drat (threaded connections)
Koneksi ulir drat ini paling banyak digunakan di industri karena kepraktisannya baik besi cor, besi tempa, kuningan ataupun plastik. Sistem ini sangat mudah karena diameter luar (OD) pipa dijaga konstan dengan toleransi 1/64-in oversize dan 1/32-in undersize dan diameter dalam (ID) dari konektor (fitting) juga dibuat sama untuk semua material. Pipa dengan diameter lebih besar 12 in jarang dibuat ulir-drat dan OD-nya terkait ukuran pipa tersebut. 


Pipa besi pada asalnya diklasifikasikan menjadi menjadi 3 ketebalan untuk perbedaan tekanan operasi , yaitu : standard, extra-strong (extra-heavy) dan double-extra-strong. Klasifikasi diatas sekarang sudah tidak terpakai dan ketebalan mengikuti set formula dengan diekspresikan dalam “schedule number” seperti dikeluarkan oleh American Standards Association, yakni 10, 20, 30, 40, 60, 80, 100, 120, 140 dan 160. 

Untuk pipa dibawah 10 in, pipa schedule 40  identik dengan pipa “standard” pada klasifikasi terdahulu, dan schedule 80 identik dengan pipa “extra-strong” . Dan tidak ada schedule number yang ekuivalen dengan “double-extra-strong” dan pipa schedule 160 hanya bisa diperoleh pada pipa lebih kecil dari 4 in. 


Untuk moderate high pressure sampai dengan 6000 psi (408,3 atm), stainless steel dengan ulir drat sering digunakan. Sedang untuk tekanan lebih tinggi khususnya temperatur tinggi, alloy steel dan special compression fitting serta needle valve digunakan. 


Pipa besi cor (cast-iron pipe) pada umumnya tidak ada ulir drat, tetapi bisa saja pada penggunaan khusus seperti pada air tekanan tinggi. Ketika dibuat ulir drat, dimensi hampir sama dengan pipa besi tetapi ketebalan sering berbeda pada beberapa kasus.
Pipa besi tempa (Wrought-iron pipe) memiliki kemampuan superior terhadap korosi dan banyak digunakan khususnya untuk hot water piping dan instalasi bawah tanah. Sedangkan pipa kuningan (brass pipe) dan pipa tembaga (copper pipe) digunakan ketika kebutuhan ketahanan korosi lebih besar. 

2.     Konektor (Fitting)
Pipa yang dibuat ulir drat selanjutnya disambung dengan konektor (fitting). Sejumlah konektor khusus lainnya biasanya tersedia sesuai permintaan dan bisa menyelesaikan hampir semua masalah pemipaan. 

(Bersambung)…